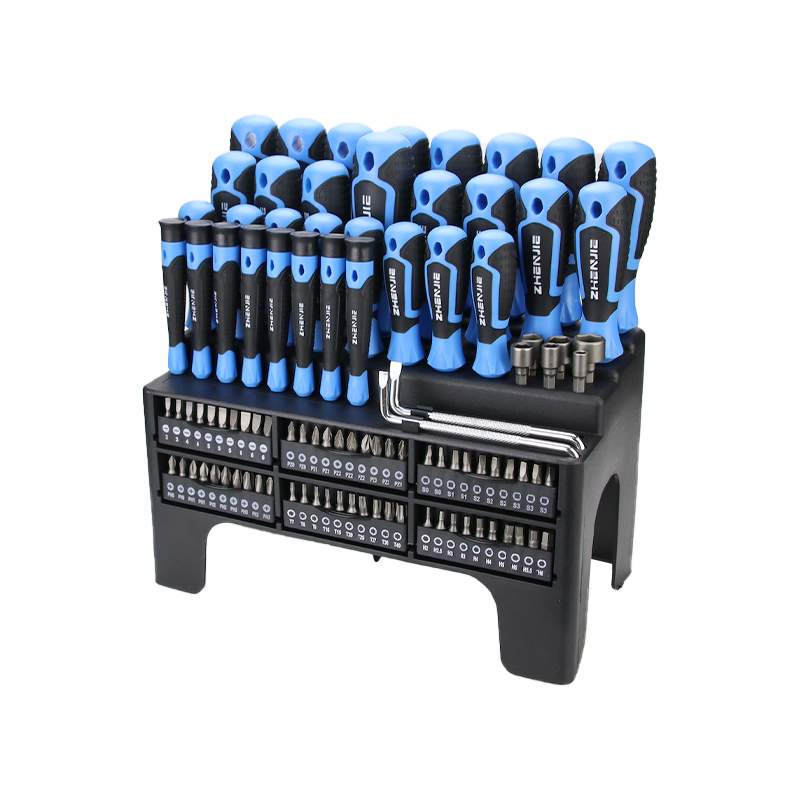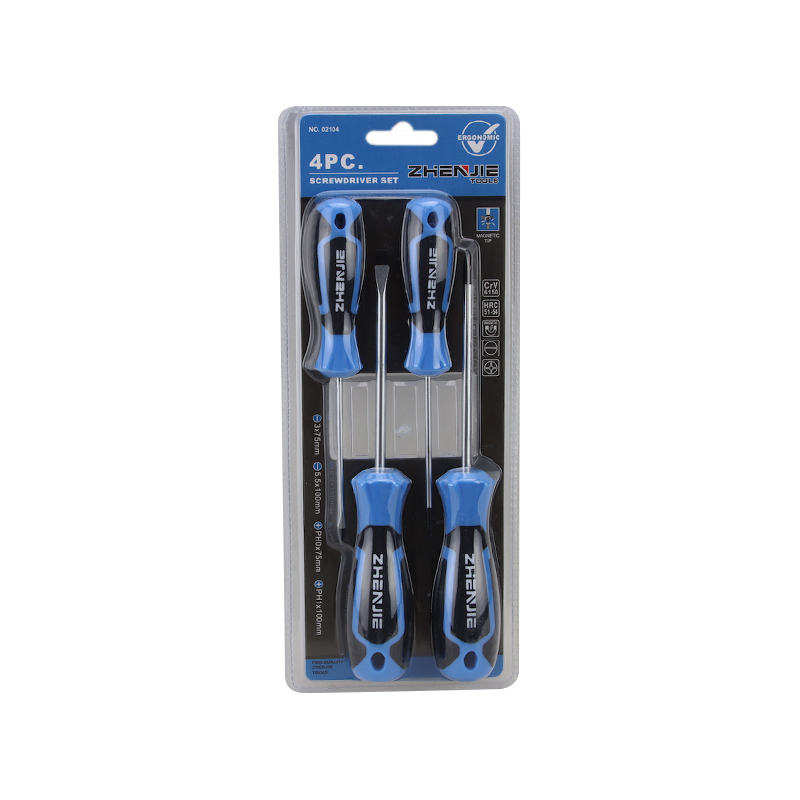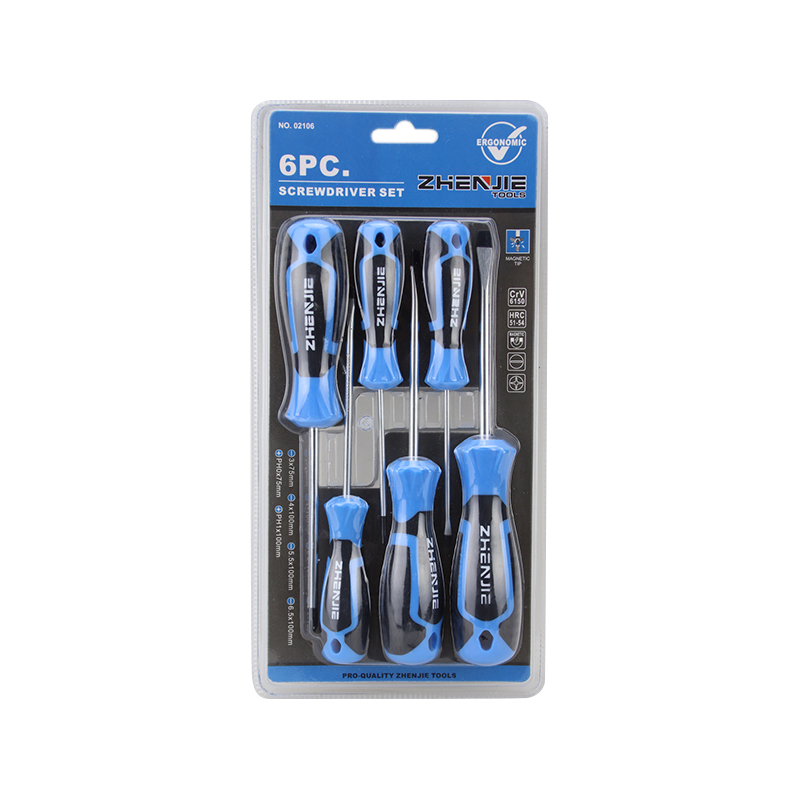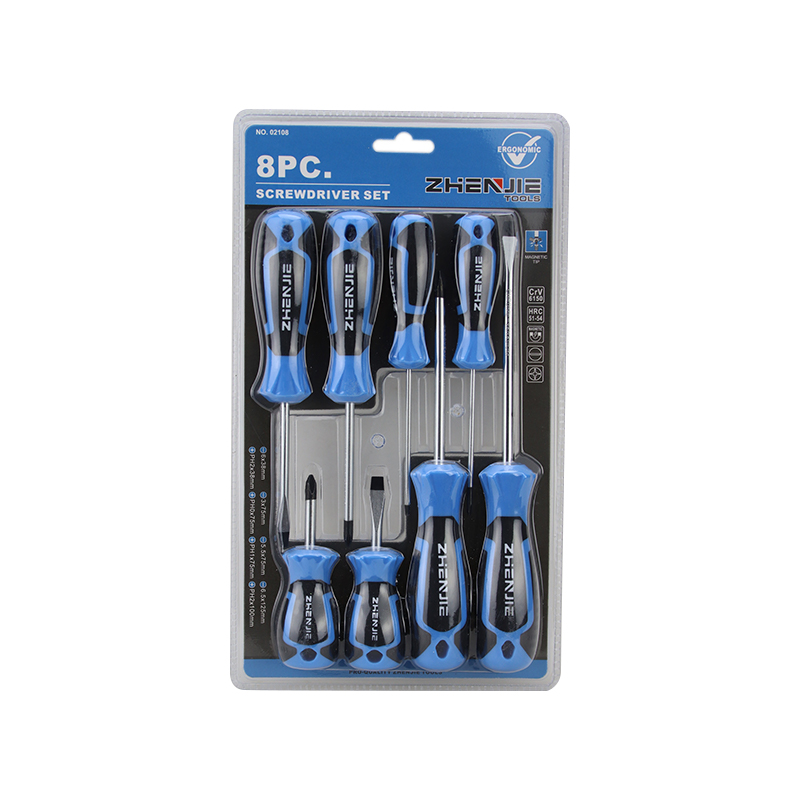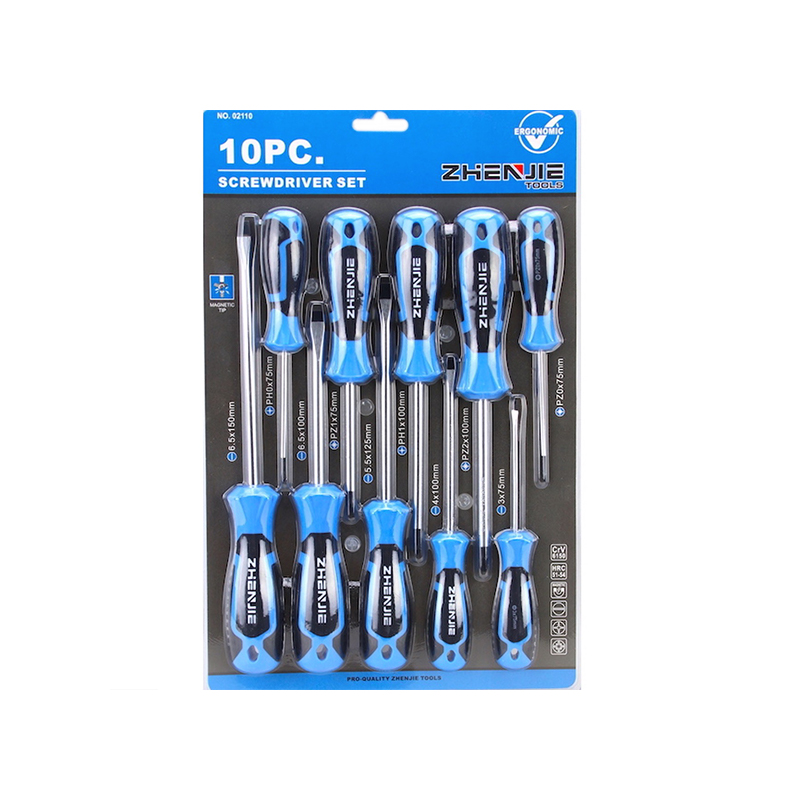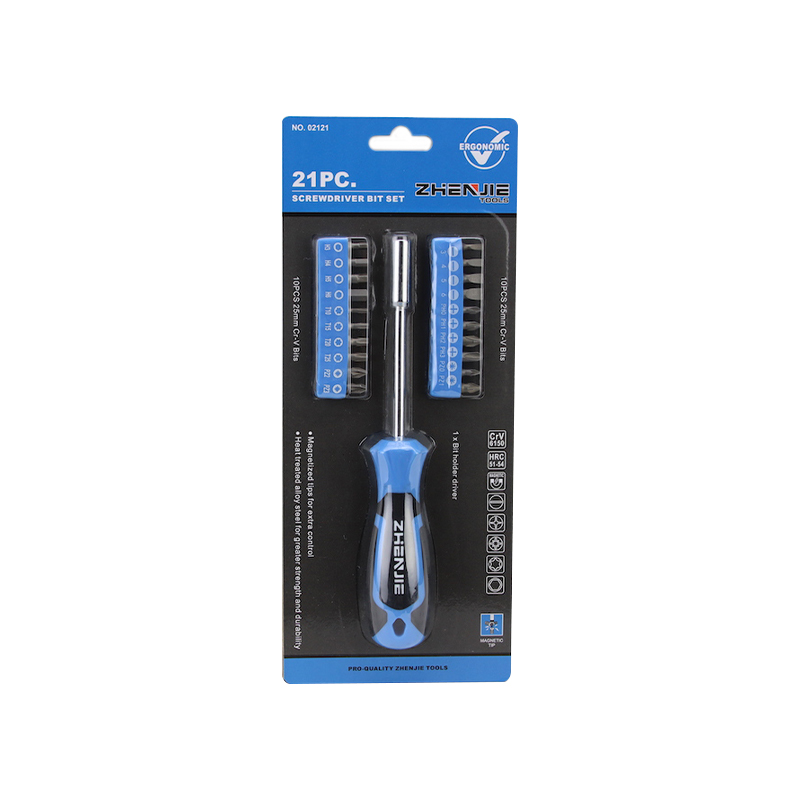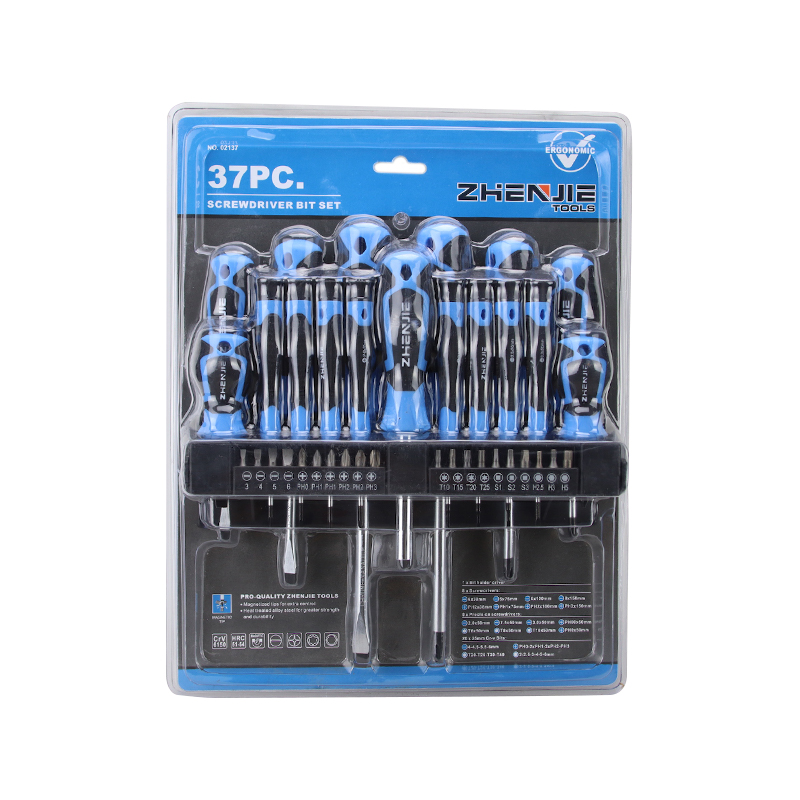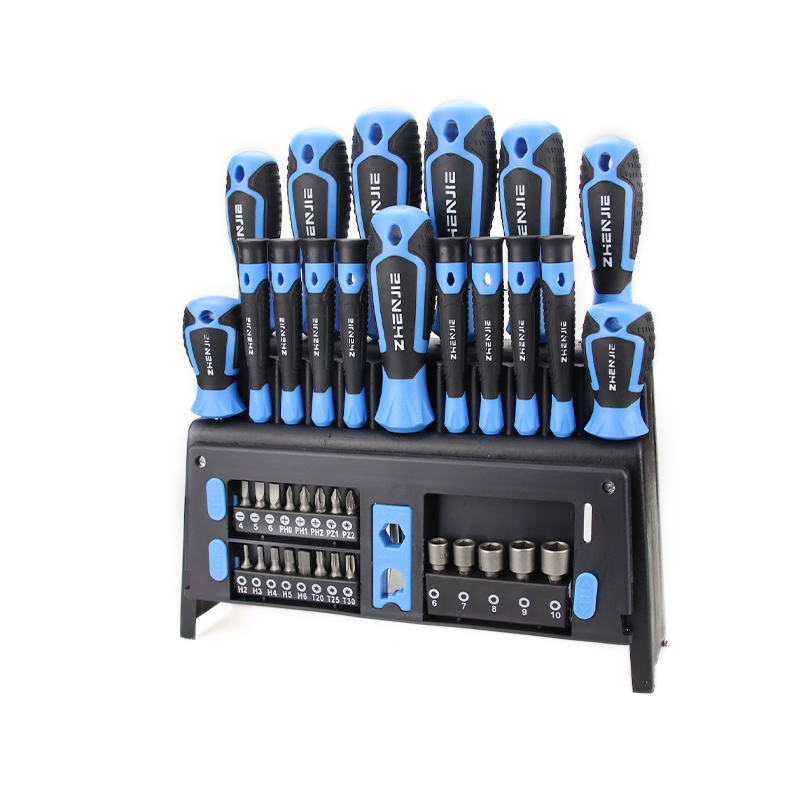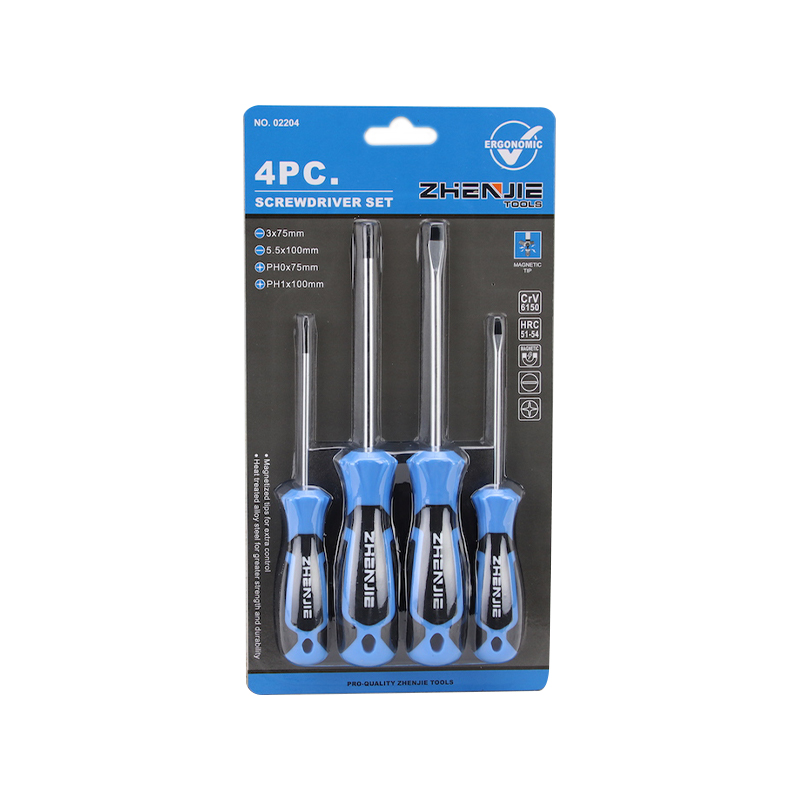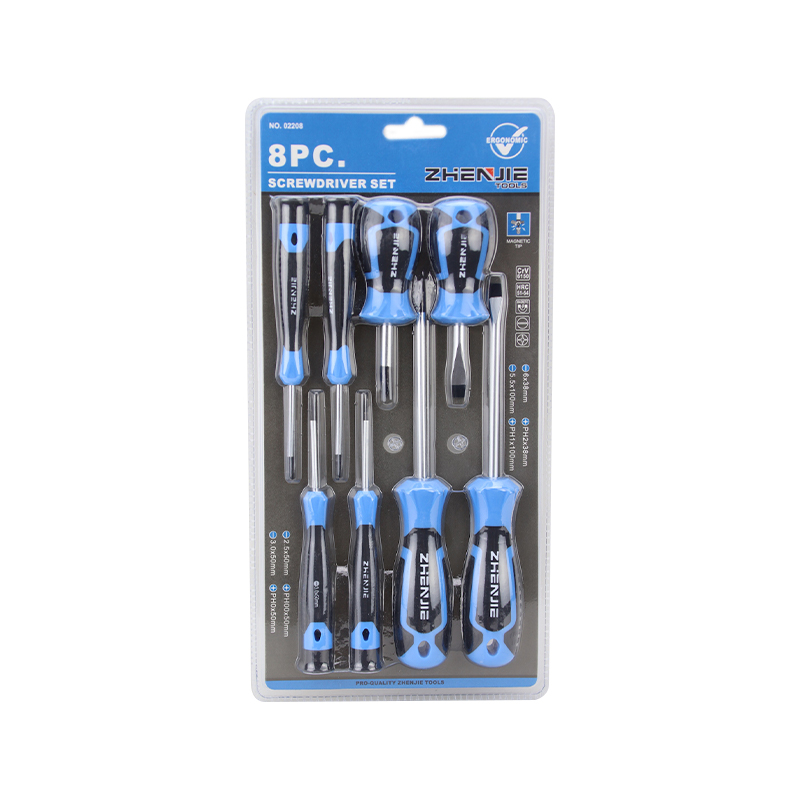


Pika vastaus: Hyvä ruuvimeisselisarja perustuu kolmeen asiaan: teräteräksen laatu (kromivanadiini tai S2), työhön sopiva mekanismi (kiinteä, räikkä tai tarkkuus) ja terävalikoima, joka todellakin sopii käyttämiisi kiinnikkeisiin. Tämän lisäksi ammatti- ja teollisuussetit eroavat pääasiassa rakenteen kestävyydestä ja bittimäärän syvyydestä, eivät jostain täysin erilaisesta tekniikasta.
Mikä on hyvä ruuvimeisselisarja
Ruuvimeisselisarja on kokoelma ajotyökaluja – joko kiinteäkärkisiä ruuvimeisseliä tai kädensijaa, joka on yhdistetty vaihdettaviin teriin – yhdistettynä kattamaan useita kiinnitintyyppejä ja -kokoja yhdellä ostolla. Mikä erottaa perusjoukon a ammattilainen ruuvimeisselisarja ei yleensä ole laatikon kappalemäärä; se on terien teräksen laatu, kärjen työstön tarkkuus ja kuinka hyvin kahva kestää toistuvan vääntömomentin vuosien päivittäisessä käytössä.
An teollinen ruuvimeisselisarja vie tämän askeleen pidemmälle, ja se on suunniteltu erityisesti toistuvaan, suuren vääntömomentin käyttöön tuotantokerroksessa tai huoltotöissä satunnaisten kotitöiden sijaan. Nämä sarjat on suunniteltu väsymiskestävyyden ympärille – terät ja akselit kestävät tuhansia ajojaksoja pyöristymättä, halkeilematta tai menettämättä mittatarkkuutta kärjessä, koska jopa hieman kulunut kärki alkaa luistaa ja irrota kiinnityspäästä, mikä hidastaa toistuvaa työtä ja voi vahingoittaa kiinnitintä tai ympäröivää materiaalia.
Käytännön ero näkyy pikemminkin jatkuvassa käytössä kuin teknisissä tiedoissa. Budjettisarja saattaa toimia samalla tavalla kuin ammattitason setti ensimmäisillä kymmenillä käyttökerroilla, mutta ero kasvaa, kun työkalua käytetään päivittäin kuukausien tai vuosien ajan – kärjen kovuus, akselin vääntölujuus ja kädensijan kestävyys määrittävät sen, onko sarja edelleen täysin toimiva raskaan käytön jälkeen vai onko se jo alkanut pyöristää yleisiä kiinnikkeitä.
Ruuvimeisselisarjan tyypit mekanismin mukaan
Terätyypin lisäksi itse käyttömekanismi vaihtelee huomattavasti käyttötapausten mukaan, ja väärän mekanismin valitseminen työhön on yksi yleisimmistä ostajien kohtaamista epäsuhtaista:
Räikkämekanismit ansaitsevat erityishuomautuksen: räikkätoiminto vähentää sitä, kuinka monta kertaa käden on aseteltava uudelleen kahvaan toistuvan ajon aikana, mikä nopeuttaa merkittävästi suuren volyymin kokoonpanotyötä, mutta itse mekanismi lisää mahdollisen kulumiskohdan – halvemmat räikkäsarjat voivat kehittää välystä tai luistaa suuren vääntömomentin alaisena, joten vankka, ei-räikkä mekanismi on mieluummin kuin laadukas kokemus, joten kuljettaja ei kannata tarkistaa. räikkäohjaimet toimivat samoin.
Ruuvimeisselin terätyypit ja sovellukset
Ymmärtäminen ruuvimeisselin terätyypit ja sovellukset sillä on enemmän merkitystä kuin miltä se saattaa näyttää, sillä väärän teräprofiilin käyttö – jopa sellaisen, joka näyttää "ihan sopivalta" - on yksi tärkeimmistä syistä irrotettuihin kiinnityspäihin:
Phillips — Yleisin ristipääprofiili, joka on jossain määrin itsekeskittyvä, mutta taipuvainen irtoamaan suurella vääntömomentilla, mikä on itse asiassa tarkoituksellinen suunnitteluominaisuus, joka rajoittaa ylikiristystä.
Tasapää (uritettu) — Yksinkertaisin profiili, joka on edelleen yleinen vanhemmissa laitteistoissa ja joissakin sähköliittimien ruuveissa, mutta tarjoaa vähiten vastustusta vääntömomentin vaikutukselle.
Torx (tähti) — kuuden pisteen tähtiprofiili, joka tarjoaa paljon suuremman vääntömomentin siirron minimaalisella nokka-aukolla, jota käytetään laajalti autoissa, elektroniikassa ja teollisuuskokoonpanoissa, joissa tarvitaan suurempaa puristusvoimaa.
Hex (Allen) — kuusisivuinen profiili kuusiokolokiinnikkeille, yleinen huonekalujen kokoonpanoissa, koneissa ja polkupyörän osissa.
Pozidriv — visuaalisesti samanlainen kuin Phillips, mutta lisäkontaktipisteillä, jotka vähentävät nokka-aukkoa, yleisiä Euroopassa valmistetuissa tuotteissa ja usein erehtyivät pitämään tavallisesta Phillipsistä, vaikka niitä ei voida täysin vaihtaa sen kanssa.
Kattava monibittisarja kattaa tyypillisesti kaikki nämä profiilit useissa eri koossa, minkä vuoksi bittien vaihtelu on usein ratkaiseva tekijä, jonka ostajat painavat eniten – sarja, jossa on ensiluokkaista terästä mutta rajoitettu teräpeitto, voi silti jättää teknikon ilman oikeaa kärkeä tiettyyn työhön.
Ruuvimeisselin materiaalit: kromivanadiini vs. S2-teräs
Terän ja akselin materiaali on suurin yksittäinen tekijä siihen, kuinka kauan ruuvimeisseli pitää kärjen geometriaa kuormitettuna. Kromivanadium ruuvimeisselisarja kärjet käyttävät kromi-vanadiiniseosterästä, joka on arvostettu sen sitkeydestä ja vääntömomentin vaikutuksesta taipumisen tai napsahtamisen kestävyydestä, mikä tekee siitä pitkäaikaisen standardin käyttöakseleille ja yleiskäyttöisille teräksille, joiden on kestettävä sekä vääntövoimaa että satunnaista utkimista.
S2-teräksiset ruuvitaltan kärjet Ota erilainen lähestymistapa – S2-työkaluteräs on lämpökäsitelty kovemmaksi kuin tyypillinen kromivanadiini, mikä antaa sille erinomaisen kulutuskestävyyden erityisesti kärjessä. Tällä on merkitystä, koska kärki on paikka, jossa nokka ja hankaava kuluminen todella tapahtuvat; kovempi kärki kestää pyöristystä toistuvilla korkean vääntömomentin jaksoilla paremmin kuin pehmeämpi, vaikka yleinen sitkeys (napsahduskestävyys) on hieman pienempi kuin kromivanadiini.
Käytännössä monissa premium-sarjoissa yhdistyvät molemmat: kromivanadium-akseli yleistä sitkeyttä ja vääntömomentin siirtoa varten, yhdistettynä S2-teräskärkien (tai CRV-käyttöakseliin asetettujen S2-kärkien) kanssa kovuuden saavuttamiseksi siellä, missä sillä on eniten merkitystä, tinkimättä akselin taipumisen tai murtumisen kestävyydestä kuormituksen alaisena. Tämä hybridilähestymistapa on tullut niin yleiseksi teollisissa sarjoissa, että kannattaa kysyä tarkemmin, mitä terästä missä käytetään, sen sijaan, että oletetaan, että yksi teräslaji kattaa koko työkalun.
Ruuvimeisselin valmistusprosessi
The ruuvimeisselin materiaalit ja valmistusprosessi noudattaa yleensä järjestystä, joka on suunniteltu lukitsemaan sekä mittatarkkuus kärjessä että kestävyys akselin läpi:
- Terästangon varastoleikkaus — raakaseosterästanko leikataan sopivaan pituuteen akselia tai teräaihiota varten.
- Takominen tai kylmämuovaus — aihio muotoillaan korkealla paineella, mikä myös parantaa teräksen raerakennetta ja kokonaislujuutta verrattuna pelkän varastosta koneistukseen.
- Kärjen koneistus — käyttöprofiili (Phillips, Torx, kuusio jne.) on tarkkuusjyrsitty tai hiottu kärkeen tiukoille toleransseille, koska pienetkin poikkeamat vaikuttavat siihen, kuinka hyvin terä istuu kiinnityspäässä.
- Lämpökäsittely — muotoiltu terä tai akseli kuumennetaan ja karkaistaan tavoitekovuuden saavuttamiseksi, minkä jälkeen se usein karkaistaan sisäisen jännityksen lievittämiseksi ja sitkeyden parantamiseksi tinkimättä liikaa kovuudesta.
- Pinnan viimeistely ja pinnoitus — mustaoksidi-, nikkeli- tai kromipinnoite levitetään korroosionkestävyyden vuoksi, ja joissakin tapauksissa kärkeen lisätään kitkaa lisäävä pinnoite.
- Käsittele muovausta ja kokoonpanoa — kiinteille voimanlähteille on muotoiltu ergonominen kahva, joka liimataan akseliin; bittipohjaisissa sarjoissa bitit lajitellaan ja pakataan kahvan kanssa.
Lämpökäsittely on vaihe, joka määrittää suorimmin lopullisen terän suorituskyvyn, ja se on myös helpoin vaihe aliinvestoida ilman, että se näkyy ennen kuin työkalu on jo käytössä – hyllyllä olevan premium-tuotteen kanssa samanlaiselta näyttävä bitti voi silti epäonnistua varhaisessa vaiheessa, jos lämpökäsittelyprosessia ei valvota tarpeeksi tiukasti tavoitekovuuden saavuttamiseksi koko tuotantoerässä.
Teolliset käsityökalut kokoonpanolinjoihin
Teolliset käsityökalut kokoonpanoon toimivat eri käyttötavalla kuin satunnaiseen koti- tai työpajakäyttöön ostetut työkalut – tuotantolinjalla kuljettaja saatetaan noutaa ja käyttää satoja kertoja yhdessä työvuorossa, mikä kuormittaa työkalua aivan eri tavalla kuin harvinainen, vaihteleva käyttö.
Tämä muuttaa sen, mikä on todella tärkeää ostopäätöksessä. Ergonomiasta tulee suurempi tekijä, koska käden muoto, joka aiheuttaa käsien väsymistä muutaman käyttökerran jälkeen, on todellinen tuottavuuden ja toistuvan rasituksen ongelma kahdeksan tunnin työvuorossa. Erän yksittäisten työkalujen välinen johdonmukaisuus on myös tärkeämpää kokoonpanoasetelmassa kuin yksittäisessä kotitaloussarjassa, koska kymmeniä tai satoja samaa työkalua käyttävä laite tarvitsee jokaisen toimimaan ennustettavasti, ei vain erän parasta yksikköä.
Vääntömomentin ohjaus on toinen kokoonpanolinjan käyttöön liittyvä näkökohta – jotkin teolliset ruuvimeisselisarjat on liitetty vääntömomenttia rajoittaviin lisäosiin tai ne on suunniteltu liitettäväksi vääntömomenttia rajoittavien lisälaitteiden kanssa, jotta vältetään herkkien kokoonpanojen liiallinen kiristäminen, mikä ei tyypillisesti ole yleiskäyttöisten kuluttajasarjojen ominaisuus, koska se vastaa tuotantokohtaiseen laadunvalvontatarpeeseen yleisen kiinnitystehtävän sijaan.
Oikean ruuvimeisselisarjan valitseminen työhön
Näillä monilla muuttujilla – teräslaatu, mekanismi, bittipeitto ja käyttökuvio – joukon kaventaminen johtuu enimmäkseen sen sovittamisesta sen todelliseen käyttöön sen sijaan, että asetetaan oletusarvoisesti suurin saatavilla oleva bittimäärä:
- Elektroniikka tai tarkkuuskorjaustyöt — priorisoi tarkkuussarja, jossa on hienot kärjen toleranssit ja kattava pienten bittien kirjasto vääntökapasiteetin sijaan.
- Yleinen huolto ja korjaus — Moniteräsarja kromivanadiumakselin lujuudella ja kohtuullisen laajalla terävalikoimalla kattaa laajimman valikoiman päivittäisiä tehtäviä.
- Suuri volyymi kokoonpano- tai tuotantokäyttöön — aseta S2-teräskärjen kovuus, ergonominen kahvan muotoilu ja johdonmukaisuus koko työkaluerässä etusijalle terävalikoiman sijaan, koska tuotantotehtävät ovat yleensä toistuvia eikä vaihtelevia.
- Työt ahtaassa tilassa tai yläpuolella — Magneettikärjet ja räikkämekanismi vähentävät kitkapisteitä, jotka tekevät hankalasta paikasta kiinnittämisestä hitaampaa ja virhealttiimpaa.
Yleisin virhe, jonka ostajat tekevät, on se, että se ei valitse huonolaatuista settiä – se valitsee väärään käyttöön optimoidun sarjan, kuten tarkkuuselektroniikkasarjan, joka on painettu yleiseen työpajakäyttöön, jossa sen hienot kärjet kuluvat nopeasti vääntömomenttikuormituksessa, johon niitä ei ole suunniteltu, tai teollisuussetti, joka on ylivoimainen ja tarpeettoman iso satunnaisiin kevyisiin korjaustöihin.